

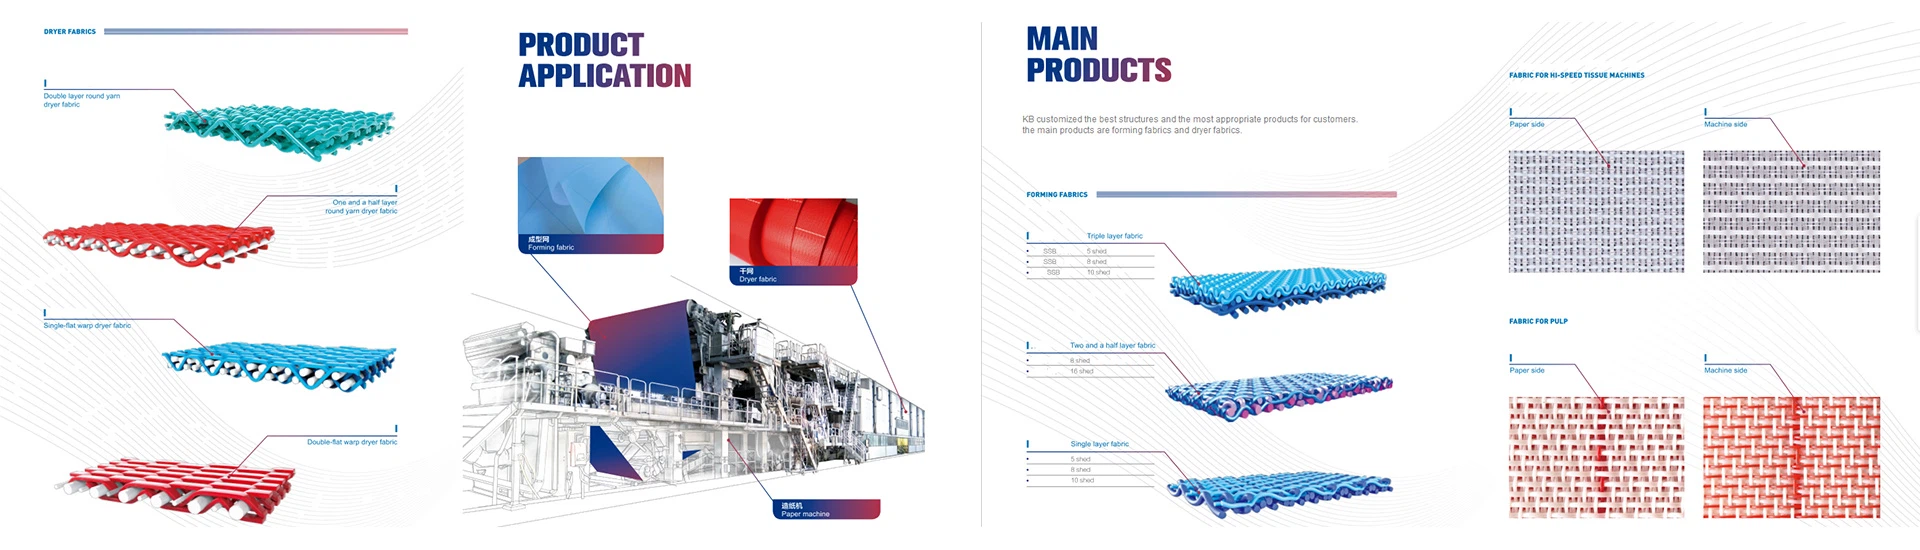
Wenn Probleme mit den Trocknungsteilen der Papiermaschine auftreten, achten Sie bitte auf das folgende Problem
In der Trockenpartie der Papiermaschine treten in der Regel nur wenige Papierfehler auf. Dabei handelt es sich im Allgemeinen um Wassertropfen, Trockensiebmarkierungen, Materialverschleppungen aufgrund von Papierfehlern von fehlerhaften Trockensieben, Falten und erhabene Streifen, die durch die Leimpresse verursacht werden, sowie lose Falten, die beim Trocknen entstehen.
Die Trocknungspartie der Papiermaschine entfernt hauptsächlich gebundenes Wasser im Papier durch Verdunstung. Dabei steigt der Trockengehalt des Papiers von ca. 40 % auf über 90 %, einhergehend mit Schrumpfung und entsprechender Erhöhung der Papierfestigkeit.
Bei den oben genannten Papiermängeln sollten die folgenden betrieblichen Vorsichtsmaßnahmen getroffen werden:
1. Aus dem Papier verdunstete Feuchtigkeit muss rechtzeitig entfernt werden; andernfalls bilden sich durch das Kondenswasser Wassertropfen. Schwarze Wassertropfen und Flecken auf dem Trocknertuch hängen mit diesem Punkt zusammen.
2. Auf dem einseitigen Trockensieb von BM2 führt eine falsche Nassendchemie häufig zur Anhaftung von Verunreinigungen, was zu Oberflächendefekten auf dem Papier und anschließender Materialverschleppung nach der Beschichtung führt. Einige Trocknerzylinder sind nicht mit Klingen ausgestattet und einige Substanzen können an ihren Oberflächen haften. Darüber hinaus können nach dem Einfädeln große Papierstücke auf den Trocknerzylinderblättern zurückbleiben, die die Papieroberfläche zerkratzen und zu Materialverschleppungen auf weichen Walzen führen können.
3. Polyester-Trocknertücher haben eine begrenzte Lebensdauer und müssen regelmäßig ausgetauscht werden. Alte Gewebe behindern den Betrieb der Papiermaschine. Als Verschleißteile und gefährdete Teile sollten Trockensiebe beim Umgang mit Trocknerverpackungen und anderen Fehlfunktionen geschützt werden, da beschädigte Trockensiebe auch das Papier beschädigen können.
4. Die Verwendung von Leim ist ein wichtiger Schritt beim Trocknen, und es können drei Hauptfehler des Papiers auftreten: harte Falten, große lose Falten und konkav-konvexe Streifen. Harte Falten entstehen durch ungleichmäßigen Druck zwischen den beiden Kleberollen. Lose Falten sind auf innere Mängel des Papiers zurückzuführen, z. B. auf einen ungleichmäßigen Feuchtigkeitsgehalt und ein ungleichmäßiges Flächengewicht. Geschwindigkeitsunterschiede zwischen Führungswalzen und unsachgemäße Verwendung von Breitstreckwalzen können ebenfalls zu losen Falten führen (diese Situation tritt häufiger bei der Produktion von Papier mit niedrigem Flächengewicht auf). Konkav-konvexe Streifen entstehen durch örtlich ungleichmäßigen Kleber, der im Allgemeinen auf die unsachgemäße Verwendung des Dosierstabs und Fremdverunreinigungen im System zurückzuführen ist. Solche Streifen sind bei der Herstellung von vergoldetem Papier nicht akzeptabel.
5. Hinweise zum Hartkalandrieren: Der häufigste Papierfehler beim Hartkalandrieren sind Druckstellen, die beim Weichkalandrieren häufig auftreten und zu einer kontinuierlichen Materialverschleppung auf den oberen oder unteren Weichkalanderwalzen führen. Ist die Walzenoberfläche des Hartkalanders defekt-z. B. aufgrund örtlich unterschiedlicher Walzendurchmesser-, schlägt sich das auch in Dickenabweichungen des Papiers nieder.


